TIG溶接の求人を見て、実際の仕事内容が想像しにくいと感じている方は多いはずです。TIG溶接は非消耗のタングステン電極とアルゴンガスを使い、火花や煙を抑えて美しいビードに仕上げる溶接方式で、ステンレスや配管など精密さが求められる現場で欠かせません。
作業の流れや向いている人、必要な資格、未経験からの始め方まで、押さえるべき要点は意外と体系立っています。順に確認すれば、自分に合う仕事かどうかを判断する材料がそろうはずです。
1. TIG溶接の仕事内容とは?基礎からわかりやすく解説
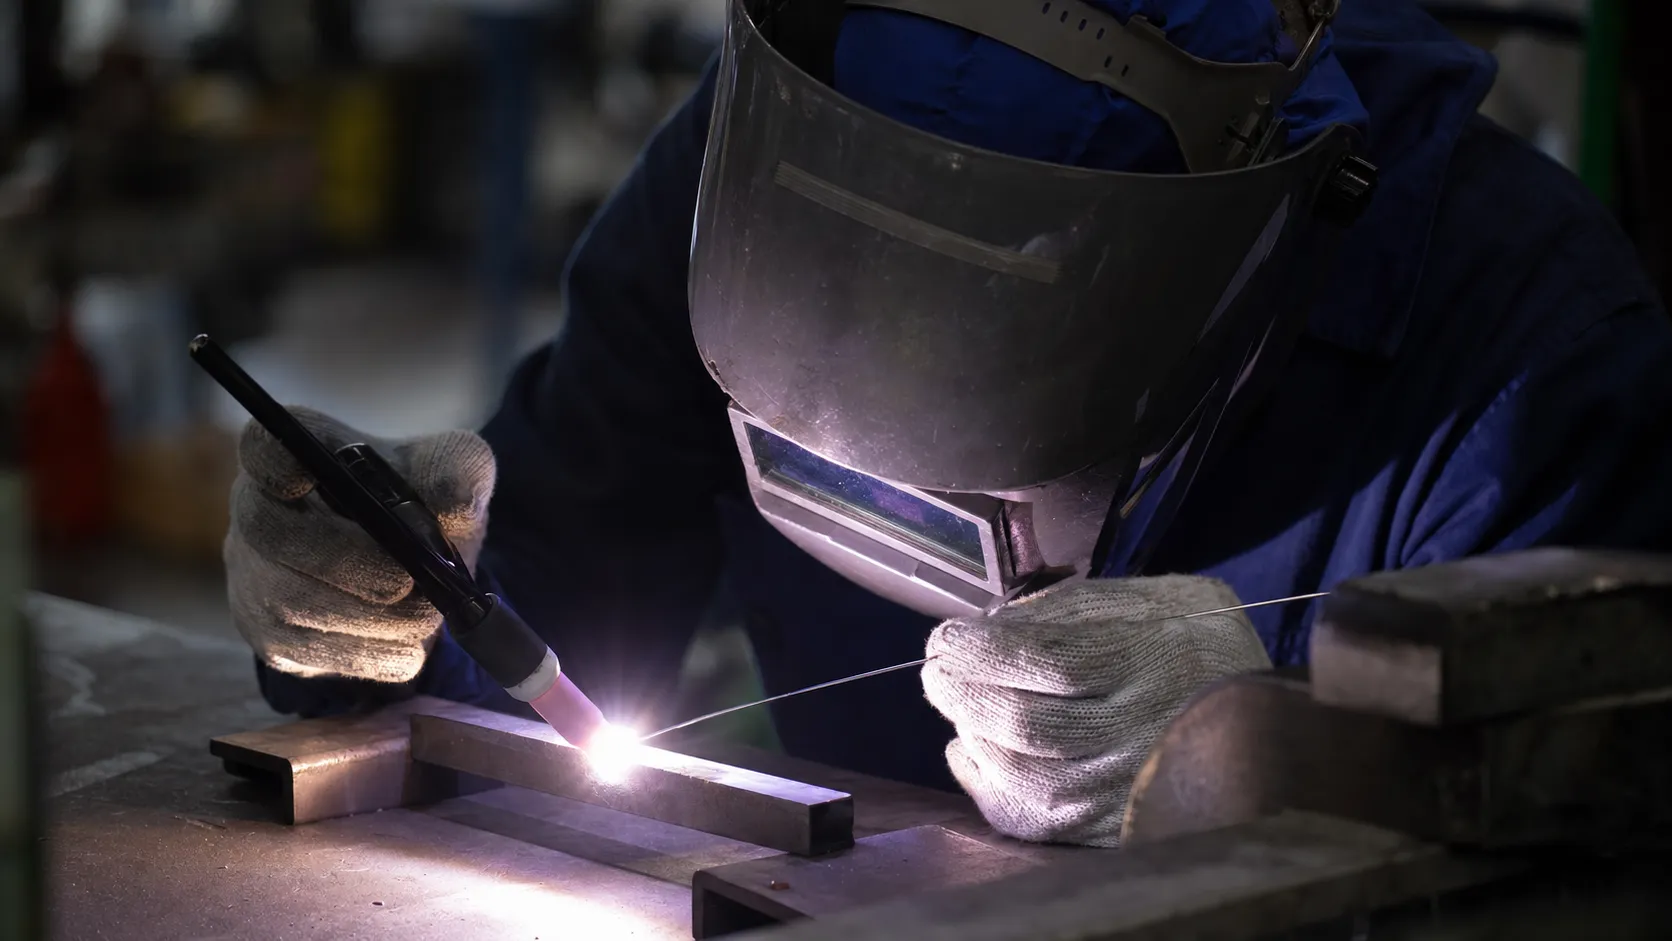
TIG溶接の仕事を理解するには、まず溶接方式としての特徴と、他の方式との違いを押さえておく必要があります。ここでは基礎からかみ砕いて解説します。
1.1 TIG溶接とは?CO2溶接やアーク溶接との違い
TIG溶接とは、消耗しないタングステン電極とアルゴンなどの不活性ガスを使い、母材を溶かしながら溶加棒を差して接合する溶接方式です。火花の飛散や煙が少なく、仕上がりが美しいため、見た目と品質の両方が問われる現場で選ばれます。
同じアーク溶接の一種でも、TIG溶接は半自動アーク溶接(CO2溶接)や被覆アーク溶接と使用する電極やシールド方法が異なります。それぞれの違いを整理すると、TIG溶接がどんな場面で使い分けられるのかが見えてきます。
以下の表で主要な方式を比較します。
比較軸 | TIG溶接 | CO2溶接 | 被覆アーク溶接 |
|---|---|---|---|
電極 | 非消耗のタングステン | 溶接ワイヤ(消耗) | 被覆された溶接棒(消耗) |
シールド方法 | アルゴン等の不活性ガス | 炭酸ガス | 溶接棒の被覆から発生するガス |
仕上がり | 美しく精密 | やや粗いが速い | 環境を選ばず安定 |
火花・煙 | 少ない | 多め | スパッタが出やすい |
得意な用途 | ステンレス・アルミ薄板、配管 | 鉄の厚板・量産溶接 | 屋外や現場据付 |
表からわかるとおり、TIG溶接は速さより精密さに強みがあります。
薄物やステンレスをきれいに仕上げたい工程では、TIGが第一候補になりやすいのです。裏を返せば、厚板を大量に溶接する場面ではCO2が向くなど、仕事内容は扱う材料と求められる品質で変わります。
1.2 TIG溶接が活躍する主な製品と業界
TIG溶接が最も活きるのは、薄板や非鉄金属を美しく確実に接合したい製品分野です。仕上がりの良さと熱の入れやすさが評価され、幅広い業界で使われています。
具体的にどのような製品・現場で使われるのか、代表的なものを挙げます。
ステンレス・アルミの薄板加工:数ミリ以下の薄物でも歪みを抑えて溶接できます。
各種配管:食品・薬品・プラントの配管で、内面の清潔さと気密性が求められる工程に向きます。
食品機械や厨房機器:サビに強く、洗浄しやすいステンレス製品の製作で活躍します。
機械カバーや外装部品:目に触れる箇所のビード外観が製品評価に直結します。
プラント配管や発電設備:高圧・高温に耐える配管の接合で、品質と信頼性が重視されます。
このように、TIG溶接の仕事は業界をまたいで存在します。裏を返せば、身につけた技術は特定の会社だけでなく、多様な現場で通用しやすいのです。
2. TIG溶接の具体的な仕事内容と作業の流れ
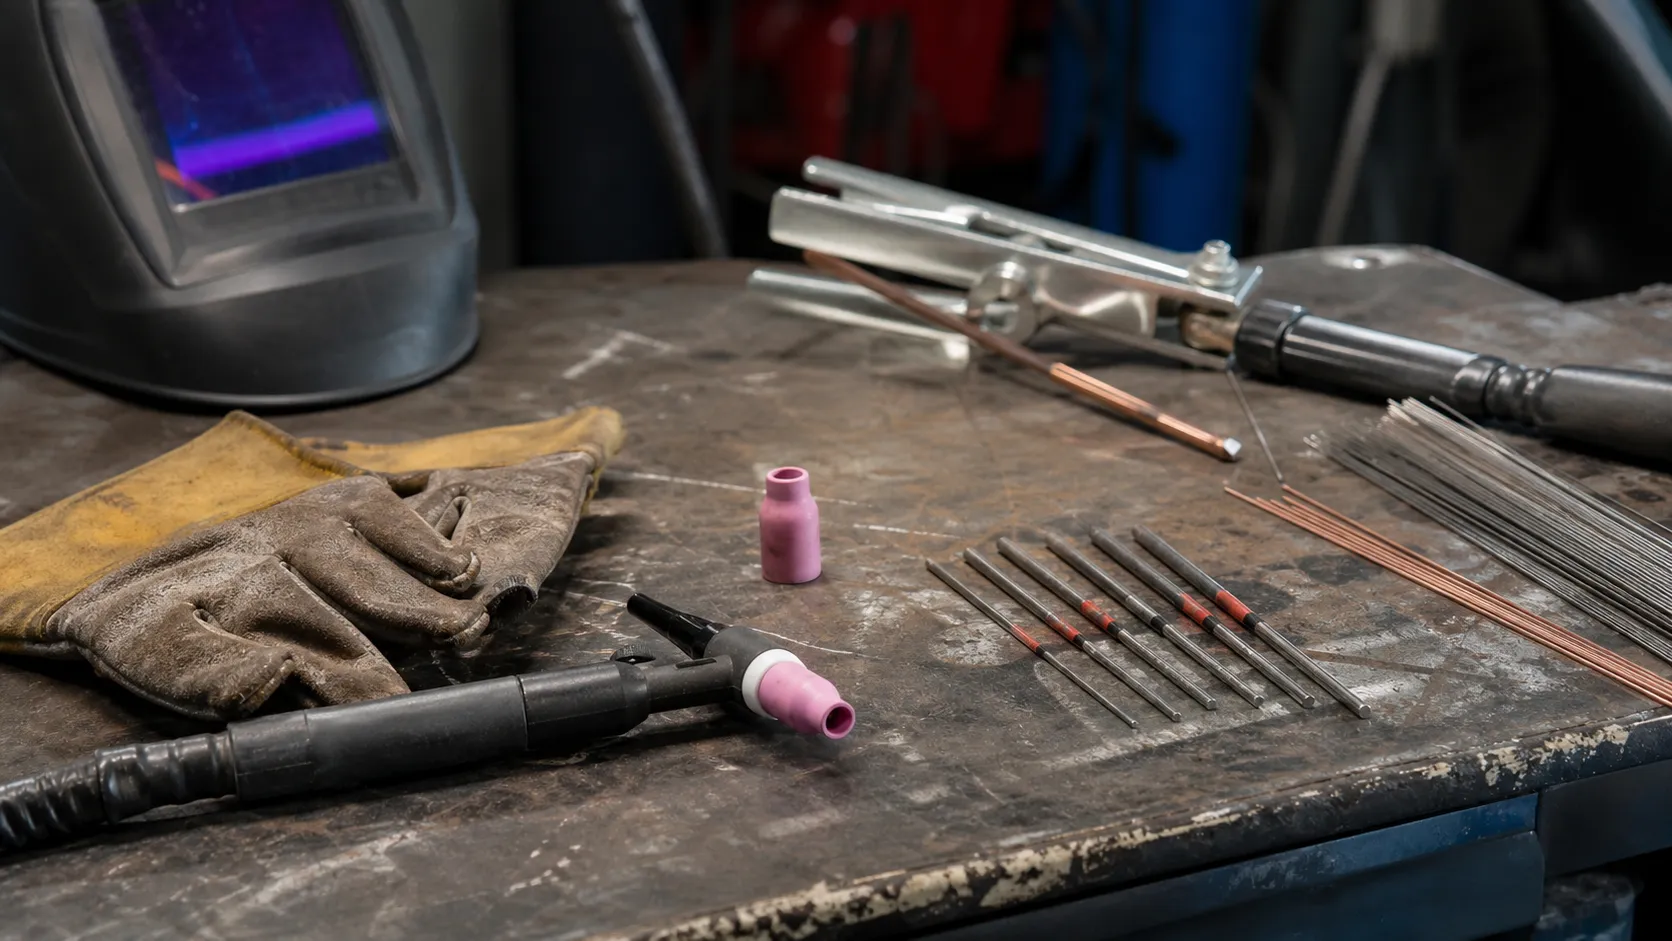
TIG溶接の仕事は、トーチを握っている時間だけではありません。溶接そのものと、その前後の段取り・仕上げがセットになって初めて一つの品物が完成します。
2.1 TIG溶接作業の基本的な進め方
TIG溶接の基本は、片手でトーチ、もう一方の手で溶加棒を扱う両手の連携です。この動作を安定させることが、きれいなビードにつながります。
実際の作業は、おおむね次の順序で進みます。
母材を清掃し開先を処理する:油分やサビ、酸化被膜を落とし、溶け込みを妨げる要素を取り除きます。
部材を仮付けする:本溶接の前に数点を点付けし、位置と角度のずれを防ぎます。
本溶接を行う:トーチを一定の速度で動かしながら、溶融池に溶加棒を少しずつ差していきます。
ビードを確認する:溶け込みや幅、外観をチェックし、必要なら手直しの要否を判断します。
この4ステップのうち、初心者がつまずきやすいのは本溶接での運棒とタイミングです。
トーチと溶加棒を同時に動かす感覚は、反復して体で覚えていくしかありません。だからこそ、最初の段取り工程を丁寧にこなすことが、本溶接の成功率を底上げします。
2.2 溶接前後に発生する段取りと仕上げの仕事
TIG溶接の仕事は、溶接そのものよりも前後の付随作業に時間を取られる場面が少なくありません。段取りと仕上げの質が、最終的な品物の完成度を左右します。
前後工程で発生する代表的な作業は次のとおりです。
図面確認:寸法や溶接記号を読み取り、どこをどう接合するかを把握します。
治具のセット:部材を固定し、溶接中の歪みや位置ずれを防ぎます。
開先加工:母材の端を削り、溶け込みが十分に取れる形状に整えます。
グラインダー仕上げ:溶接後の余盛を削り、必要に応じて仕上げを行い、外観と寸法を整えます。
外観検査:ビードの割れや欠け、溶け込み不足がないかを目視で確認します。
こうした付随作業を軽視すると、溶接自体がうまくいっても不良品になりかねません。溶接工の実力は、トーチさばきだけでなく、段取りと検査まで含めた仕事の丁寧さに表れます。
3. TIG溶接の仕事に向いている人と求められるスキル
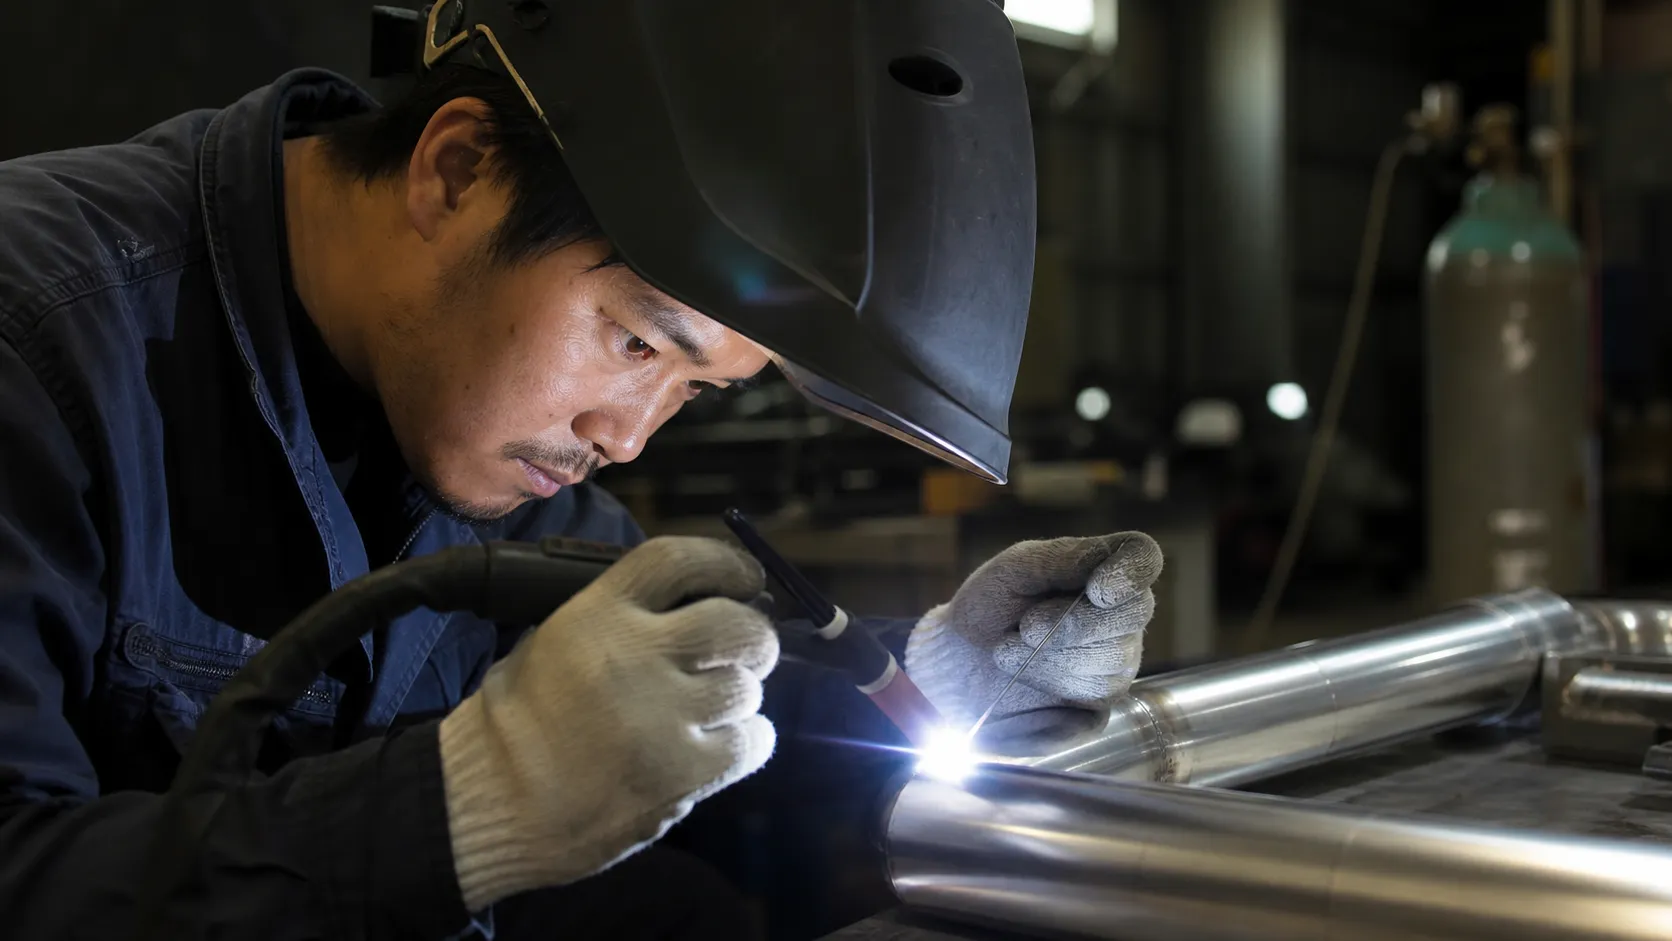
TIG溶接には、この仕事ならではの適性があります。自分の性格や得意なことと照らし合わせると、続けやすさが見えてきます。
3.1 TIG溶接で集中力と手先の器用さが活きる理由
TIG溶接で成果を出しやすいのは、集中力が続き、手先が器用な人です。TIGは他方式より運棒が低速で繊細なため、わずかな手のブレや速度のムラがそのままビードに現れてしまいます。
作業中は、溶融池の状態を見ながらトーチの角度、溶加棒を差す量、進む速度を同時に調整し続けます。数分から数十分、同じ姿勢を保って集中する場面もめずらしくありません。こうした細かな作業を苦にせず、むしろ没頭できる人ほど上達が早い傾向があります。
一方で、じっとした作業が極端に苦手な場合は、慣れるまで負担を感じやすいかもしれません。ただし集中力や姿勢の維持は、訓練と経験である程度は伸ばせる要素です。今の得意不得意だけで諦める必要はないのです。
3.2 現場で評価されるTIG溶接のスキルと経験
現場で評価が上がるのは、扱える材料と姿勢の幅、そして品質への意識を兼ね備えた人です。基本の平板溶接だけでなく、条件の難しい溶接に対応できるほど任される範囲が広がります。
具体的に評価されやすいスキルと経験を挙げます。
ステンレス・アルミへの対応力:熱の入り方が異なる材料を扱えると仕事の幅が広がります。
全姿勢溶接:下向きだけでなく、立向・上向・横向でも安定して溶接できる技術です。
図面読解:溶接記号や公差を正しく読み取り、指示どおりに仕上げる力です。
品質意識:割れや溶け込み不足を自分で見抜き、手直しできる判断力です。
これらを積み重ねるほど、任される仕事の難度が上がり、待遇や単価にも反映されやすくなります。TIG溶接は、経験が評価に直結しやすい仕事だと言えます。
4. TIG溶接の仕事のやりがいと大変・きついと言われる点
TIG溶接の仕事には、続けたくなるやりがいと、覚悟しておきたい大変さの両面があります。両方を知っておくことが、後悔のない選択につながります。
4.1 TIG溶接の仕事で感じるやりがい
TIG溶接のやりがいは、自分の技術が目に見える形と評価に直結する点にあります。腕を上げた分だけ仕上がりが変わるため、成長を実感しやすい仕事です。
現場でやりがいを感じやすい場面を挙げます。
美しいビードが作れたときの達成感:きれいな仕上がりは一目で分かり、努力が報われます。
技術が評価に直結する手応え:難しい溶接をこなせるほど任される仕事が広がります。
手に職がつく安心感:身につけた技術は現場を変えても通用し、長く働ける支えになります。
完成した設備を見る誇り:自分が関わった配管や機械が実際に稼働します。
こうした達成感は、日々の積み重ねの先に得られるものです。地道な訓練を続けた人ほど、この仕事の面白さを深く味わえます。
4.2 TIG溶接の仕事で大変だと感じる場面
一方で、TIG溶接には大変さもあります。あらかじめ知っておけば、心構えを持って現場に臨めます。
現場で負担を感じやすいのは、次のような場面です。
習得までの技術差:感覚をつかむまでは、思うようにビードが安定しないことがあります。
強い集中を要する細かい作業:長時間同じ姿勢で神経を使い、疲労がたまりがちです。
現場環境の厳しさ:夏場の暑さや、狭い場所での無理な姿勢を求められる場合があります。
やり直しのプレッシャー:品質基準が厳しく、手直しや再溶接が発生することもあります。
これらは多くの溶接工が通る道でもあります。大変さの中身を理解したうえで臨めば、想定外に感じて戸惑う場面を減らせるはずです。
5. TIG溶接の仕事に必要な資格と未経験からの始め方
TIG溶接を仕事にするには、法的に必要な教育と、実力を証明する資格を分けて理解しておくことが欠かせません。順序を知れば、未経験からでも道筋が描けます。
5.1 業務に必須の特別教育と任意のJIS溶接技能者資格の違い
まず押さえたいのは、就業に必須の「特別教育」と、任意の「技能者資格」は性質が違うという点です。業務としてTIG溶接を行う場合は、労働安全衛生法令に基づきアーク溶接等特別教育を修了する必要があります。未受講のまま対象業務に従事することはできません。
一方、JISのTIG溶接技能者資格は法的な義務ではないものの、客先要求や技量の証明として実務で重視されます。
両者の違いを表で整理します。
項目 | アーク溶接等特別教育 | JIS溶接技能者資格 |
|---|---|---|
位置づけ | 就業に必須の安全教育 | 技量を証明する任意資格 |
法的義務 | あり(未受講は就業不可) | なし(取得は任意) |
目的 | 安全に作業するための基礎 | 品質・技量の客観的な証明 |
級の区分 | 区分なし | 基本級・専門級などに分かれる |
表のとおり、特別教育は「働くための入口」、JIS資格は「実力を示す証明」という役割の違いがあります。まず特別教育を修了し、その後にJIS資格でステップアップするのが一般的な流れです。
5.2 未経験からTIG溶接を習得するステップ
未経験からTIG溶接を習得する道のりは、段階を踏めば決して遠くありません。焦らず順に進めることが、確実な上達につながります。
標準的なステップは次のとおりです。
アーク溶接等特別教育を受講する:就業に必須の教育を修了し、作業の入口に立ちます。
現場で基礎作業と安全教育を積む:段取りや仕上げを通じて、道具と現場の流れに慣れます。
基本級の技能者資格を取得する:下向きなど基本姿勢の溶接技量を客観的に証明します。
専門級やパイプ資格へ進む:全姿勢や配管溶接など、より難度の高い技量に挑戦します。
このように、資格と経験を交互に積み上げていくのが習得の王道です。一足飛びに難しい溶接を目指すのではなく、基礎を固めてから範囲を広げる姿勢が、遠回りに見えて着実な近道になります。
6. プラント配管とTIG溶接を担う株式会社BUXの仕事
ここまで見てきたTIG溶接の仕事を、実際の現場で幅広く担っているのが株式会社BUXです。全国のプラントや発電所を対象に、プラント配管工事一式を手がけています。ステンレス配管や低・高圧ホースの製作取付から機械据え付けまで、溶接配管を軸とした幅広い施工に応えています。
6.1 未経験からTIG溶接を学べる株式会社BUXの教育体制
株式会社BUXの特徴の一つは、未経験からでも溶接や配管を学べる教育体制です。経験者はもちろん、新卒や未経験の方まで一人ひとりの可能性を引き出し、成長を後押しする環境が整えられています。
教育面で大切にされている考え方を挙げます。
一人ひとりに合わせた育成:経験者から未経験者まで、段階に応じてサポートします。
若い力を活かす社風:自由な思考力を尊重し、柔軟に挑戦できる風土があります。
成長を支える環境:現場での実践を通じ、技術を着実に伸ばせる体制を備えています。
未経験で溶接の世界に飛び込むとき、続けられるか不安に感じる方は多いはずです。育成の仕組みが整った環境を選ぶことは、その不安を和らげる現実的な判断になります。教育体制の詳しい方針は株式会社BUXで確認できます。
6.2 全国のプラント・発電所を支えるTIG溶接と配管工事の強み
株式会社BUXの強みは、全国のプラントや発電所という大規模な現場で、プラント配管工事一式を担える対応力にあります。稼働を支える設備の配管は、高い品質と信頼性が欠かせない領域です。
同社は低圧・高圧の溶接配管において、TIG・CO2・アークの各方式を現場の条件に応じて使い分けます。ステンレス配管や低・高圧ホースの製作取付にも対応し、多様な材料と用途に幅広く応えられる体制を築いています。方式を的確に選び分けられることは、そのまま仕上がりと安全性の確保につながります。
こうした現場では、TIG溶接の精密さが強みとして活きます。全国規模で多様なニーズに向き合う株式会社BUXのプラント配管工事は、溶接技術を実践で磨きたい方にとって挑戦しがいのあるフィールドです。
6.3 設計から施工・メンテまで一貫対応できる体制
株式会社BUXのもう一つの強みは、設計から施工、試運転、メンテナンスまでを一貫して担える体制です。工程を分断せず通して見られるため、現場の状況に合わせた柔軟な対応がしやすくなります。
対応範囲は溶接配管にとどまりません。機械据え付け作業や空圧システムの構築まで手がけ、プラント全体を支える幅広い施工に応えています。ステンレス配管をはじめとする精密な溶接から設備全体の据付までを一つの流れで担えることは、依頼側にとって窓口の分かりやすさにもつながります。
工程を通して関われる環境は、溶接工として身につく視野を広げます。目の前の溶接だけでなく、設備が完成し稼働するまでの全体像を学びたい方にとって、意義のある働き方ができる現場です。
7. まとめ:TIG溶接の仕事内容を理解して次の一歩を踏み出そう
TIG溶接の仕事は、非消耗電極と不活性ガスを使い、精密で美しいビードを仕上げる技術が中心です。実際の業務は溶接そのものに加え、図面確認や治具セット、開先加工、グラインダー仕上げ、外観検査といった前後の段取りまで含みます。
この仕事に向いているのは、集中力があり手先の器用な人で、ステンレスやアルミへの対応力、全姿勢溶接、図面読解を積むほど評価が高まります。就業にはアーク溶接等特別教育が法的に必須で、JISの技能者資格を段階的に取得すれば任される範囲が広がっていきます。
美しい仕上がりの達成感と、習得までの難しさや現場環境の厳しさは表裏一体です。両面を理解したうえで、まず特別教育から始め、経験と資格を交互に積み上げていくのが着実な進み方になります。手に職として長く通用する技術を身につけたい方は、育成環境の整った現場を選ぶことから、次の一歩を踏み出してみてください。
TIG溶接の仕事内容を実践で深めるなら、株式会社BUXの現場へ
株式会社BUXは、全国のプラントや発電所でプラント配管工事一式を手がけ、TIG・CO2・アークの各溶接方式を現場の条件に応じて使い分けています。設計から施工、試運転、メンテナンスまでを一貫して担える体制のなかで、精密なTIG溶接の技術を実際の仕事として磨けます。
未経験の方でも段階に応じて学べる教育体制が整っているので、まずはどんな仕事内容なのか気軽に確認してみてください。
詳しくはこちら